металлообработки

СОЖ для токарного станка. Виды продукта и особенности его использования
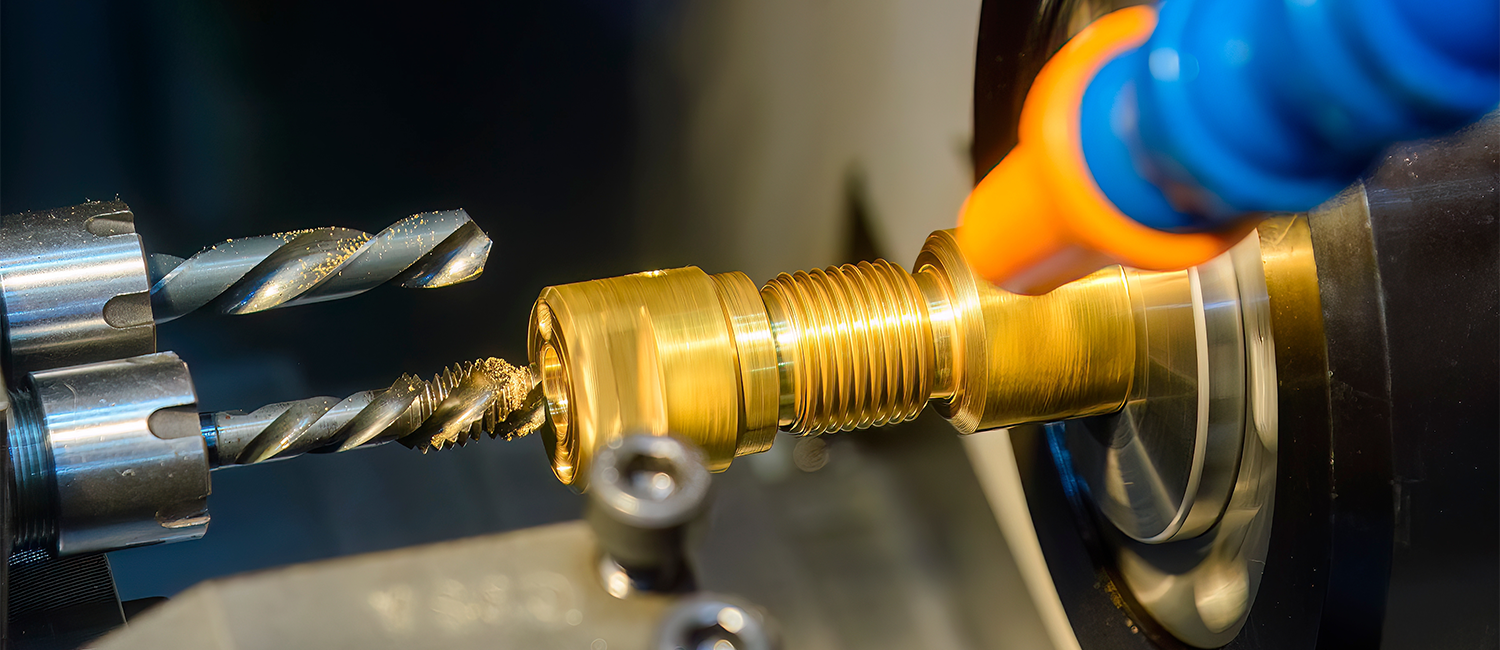
СОЖ (смазочно-охлаждающие жидкости) используются при самых разных видах металлообработки на станках, в том числе и при точении.
При проведении такой операции эти жидкости помогают решать следующие задачи:
- Охлаждение резца
- Смазывание металлических поверхностей заготовки и инструмента
- Чистка зоны резания
Выполняя вышеперечисленные действия, СОЖ для токарного станка помогает увеличить эксплуатационный ресурс режущего инструмента, повысить скорость металлообработки и улучшить ее качество.
Далее в статье будут рассмотрены разновидности этого материала и приведены рекомендации по его применению.
Какие СОЖ используются для металлообработки на токарном станке?
СОЖ для токарных операций могут быть двух типов: на основе масла и воды.
Первые превосходно справляются со смазыванием инструментов и заготовок, а вторые лучше охлаждают их, поглощая тепло при металлообработке и отводя его из зоны резания.
При точении зачастую применяются следующие СОЖ:
- Водный раствор, в который входят сода (0,8 %) и нитрит натрия (0,25 %). Второй повышает способность продукта защищать металлы от коррозии. Средство применимо для чернового точения
- Раствор с кипяченой водой и кальцинированной содой (1,5 %), используемый для чернового точения
- Раствор, основным компонентом которого является кипяченая вода. Кроме того, там содержатся калийное мыло (0,5…1 %), тринатрийфосфат или кальцинированная сода (0,5…0,75 %) и нитрит натрия (0,25 %)
- Состав на основе воды с 4 % калийного мыла (можно использовать любое другое мыло без хлористых соединений) и 1,5 % кальцинированной соды, применяемый при фасонном и черновом видах точения
- Водный раствор, в котором имеется эмульсол Э-2 (2…3 %) и кальцинированная сода (1,5 %). Состав подходит для применения в ходе токарной обработки заготовок при больших скоростях, если к готовым деталям нет высоких требований по чистоте
- Раствор на основе кипяченой воды с содержанием тринатрийфосфата (1,5 %). Охлаждающая способность состава находится примерно на том же уровне, что и у жидкостей с кальцинированной содой
- Водный раствор, содержащий тринатрийфосфат (0,8 %) и нитрит натрия (0,25 %). Такой состав обеспечивает хорошую защиту от коррозии и подходит для использования при черновом обтачивании заготовок
- Водный раствор с эмульсолом Э-2 (Б), доля которого находится в интервале 5…8 %, и тринатрийфосфатом или же содой (0,2 %). Продукт используется при чистовом точении
- Водный раствор, в котором содержатся 5 % эмульсола на базе окисленного петролатума, а также сода (0,3 %) и нитрит натрия (0,2 %). Продукт отлично удаляет загрязнения с обрабатываемых поверхностей, может использоваться при черновом и чистовом точении
- Продукт, включающий в себя индустриальное (И-20) и льняное (2-го сорта) масла (70 % и 15 % соответственно), а также керосин (15 %). Состав используется при высокоточном нарезании резьбы и обработке заготовок дорогостоящими фасонными резцами
- Сульфофрезол – осерненное средство на минеральной основе, в состав которого входит веретенное масло с добавлением не более 20 % нигролов. Продукт используется при точении, для которого характерно небольшое сечение среза. В составе средства имеются летучие сернистые соединения, делающие его вредным для оператора станка в случае выполнения черновых работ с сильным активным нагревом заготовки и режущего инструмента
- Раствор на основе сульфофрезола (90 %) с добавлением керосина (10 %), используемый при резьбонарезании, сверлении на большую глубину и чистовой обработке
- Чистый керосин, применяемый при точении алюминия и его сплавов, финишной обработке с колеблющимися абразивными брусками
Источник изображения: Red ivory / www.shutterstock.com
Особенности применения СОЖ для токарного станка
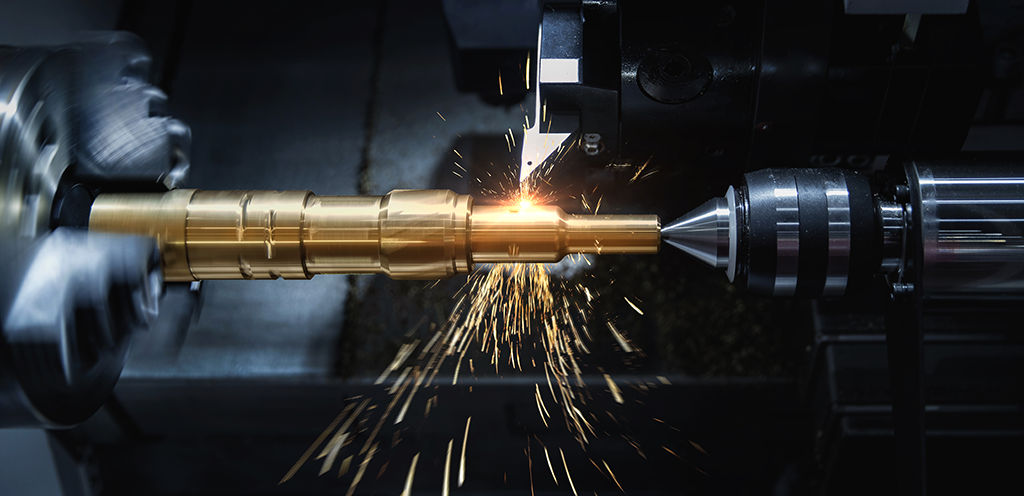
Как эмульсия, так и водный раствор при точении должны расходоваться не медленнее, чем 10…15 л/мин. Смазочно-охлаждающий состав необходимо подавать именно в то место, где возникает наибольшее количество тепла. При токарной обработке этим местом является зона образования стружки.
Инструмент активно нагревается уже в самом начале процесса резания. Именно поэтому рекомендуется не затягивать с подачей СОЖ, а осуществлять ее сразу. В противном случае резец, нагретый до высоких температур, резко охладится. В результате на нем могут появиться трещины.
При обтачивании заготовки из труднообрабатываемых конструкционных материалов при помощи инструмента из быстрорежущих сплавов СОЖ лучше подавать небольшой струйкой с задней стороны резца. Этот метод охлаждения является одним из самых современных на сегодняшний день.
В некоторых случаях точение очень хрупких металлов (бронзы, чугуна и др.) обходится без применения СОЖ. Дело в том, что при такой операции металлообработки неминуемо образование мелкой стружки. При проникновении в смазочно-охлаждающее средство она может засорить каретки, суппорт и направляющие станины, что способно ускорить их изнашивание и даже полностью вывести из строя.
- Безопасны для оператора, оборудования и изделий
- Соответствуют или превосходят иностранные аналоги по качеству
- В наличии на складе, отгрузка в день оплаты
- Легкое разведение даже холодной водой
Оставьте заявку и наши технические специалисты позвонят, чтобы подобрать для вашей СОЖ аналог из нашей линейки.
Вся наша продукция обладает повышенной стойкостью состава и сохраняет свои свойства более года.
Продукция сертифицирована, а ее применение безопасно для человека и металла.
- Аналог иностранным СОЖ
- Аналог с более экономичным расходом
- Биостойкий и безопасный аналог
- Аналог иностранным СОЖ
- Аналог с более экономичным расходом
- Биостойкий и безопасный аналог